五金机械配件铸造工艺与常用材料解析 从304精铸件到45号钢件
五金机械配件是现代工业制造中不可或缺的基础零部件,其质量直接影响到设备的运行稳定性与使用寿命。在众多成型工艺中,铸造凭借其适应性强、成本可控、可批量生产复杂形状件等优势,成为五金配件生产的主流方式之一。而不同材质的选择,则决定了配件的力学性能、耐腐蚀能力与适用工况。本文围绕五金机械配件铸造,重点解析304精铸件、压铸铸造、303钢件以及A3钢、45号钢铸件的特点与应用。
一、304精铸件:耐腐蚀与精密成型的结合
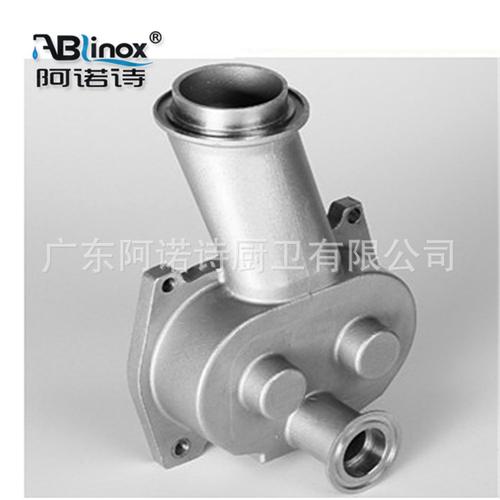
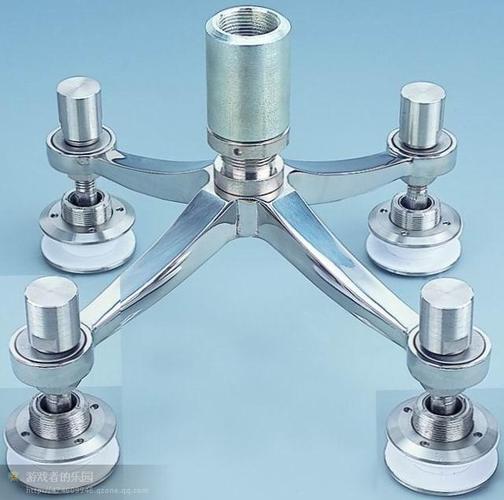
304不锈钢是奥氏体不锈钢中应用最广泛的牌号之一,具有良好的耐腐蚀性、焊接性和综合力学性能。采用精密铸造(也称熔模铸造或失蜡铸造)工艺生产304精铸件,可以获得较高的尺寸精度和表面光洁度,减少后续机加工余量。这类配件常见于食品机械、化工设备、泵阀壳体、船舶五金及日常五金构件中。精铸工艺能够成型薄壁和复杂内腔结构,适合对密封性和外观要求较高的机械配件。需要注意的是,304精铸件在铸造过程中需控制浇注温度与冷却速度,以避免出现缩孔、气孔和热裂纹等缺陷。
二、压铸铸造:高效率生产有色金属配件
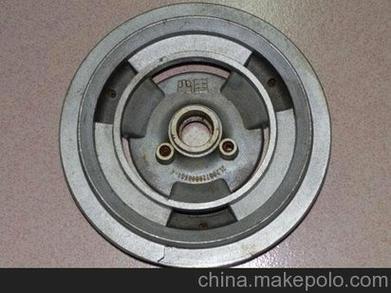
压铸铸造是将熔融金属在高压下高速充填型腔并凝固成型的工艺,主要适用于铝、锌、镁等有色金属合金。压铸件具有生产效率高、尺寸精度好、表面质量优良、可加工薄壁复杂件等优点,广泛应用于汽车配件、电子设备壳体、电动工具外壳及各类五金机械配件的批量制造。压铸模具成本较高,因此更适合大批量生产。对于黑色金属(如钢件),压铸的应用相对有限,通常更多采用精铸、砂型铸造或锻造工艺。实际生产中,应根据配件材质、批量、精度要求合理选择铸造方式。
三、303钢件:易切削不锈钢的加工优势
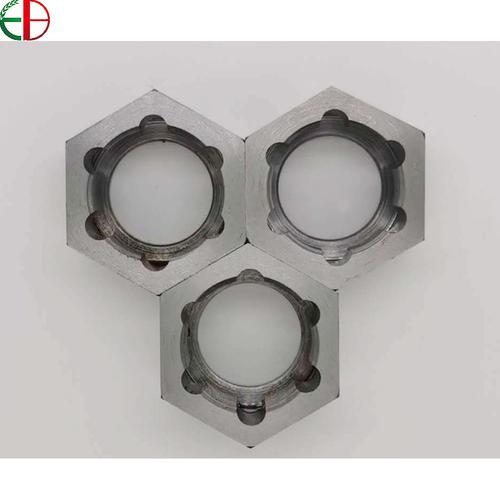
303不锈钢属于易切削奥氏体不锈钢,在304的基础上添加了硫或硒等易切削元素,使其切削性能显著改善。303钢件适合通过车削、铣削、钻孔等机加工方式制造螺纹件、轴套、连接件、紧固件等五金机械配件。虽然303钢的耐腐蚀性略低于304,但其加工效率高、表面质量好,在对耐蚀性要求不极端的场合具有较高性价比。对于需要大量切削加工的精密五金配件,303钢件是常见选择。
四、A3钢与45号钢铸件:碳素钢配件的典型代表
A3钢属于普通碳素结构钢,塑性和焊接性较好,价格经济,常用于制造对强度要求不高的一般结构件和五金配件。45号钢则是优质碳素结构钢,含碳量约0.45%,具有较高的强度和良好的综合力学性能,经调质处理后可用于制造齿轮、轴类、连杆、销轴等承受一定载荷的机械配件。
在铸造生产中,A3钢和45号钢可采用砂型铸造、消失模铸造或精铸工艺成型。铸钢件需重点关注钢液纯净度、浇注系统设计和热处理工艺,以减少气孔、夹渣和裂纹,并通过正火或调质处理改善组织和力学性能,满足五金机械配件的使用要求。
五、五金配件铸造的工艺选择与质量控制
五金配件铸造的工艺选择应综合考虑材质、结构复杂度、批量大小、尺寸精度和成本等因素。精铸适合中小批量、高精度、复杂形状件;砂型铸造适合大件和中小批量生产;压铸适合有色金属大批量精密件。质量控制方面,应做好原材料检验、熔炼成分控制、造型与浇注工艺管理,以及铸件缺陷检测和热处理控制。对于承力件和密封件,还需进行无损检测与性能试验。
从304精铸件的耐蚀精密,到压铸铸造的高效批量,再到303钢件的易切削优势,以及A3钢、45号钢铸件的经济实用,五金机械配件的材料与工艺选择需要与具体工况相匹配。合理选材、科学设计铸造工艺并严格质量控制,才能生产出性能可靠、成本合理的五金机械配件,为工业制造提供坚实基础。
如若转载,请注明出处:http://www.qywjcast.com/product/46.html
更新时间:2026-10-31 07:15:07