精密铸造赋能全球灶具 不锈钢、碳钢及低合金钢配件生产与出口指南
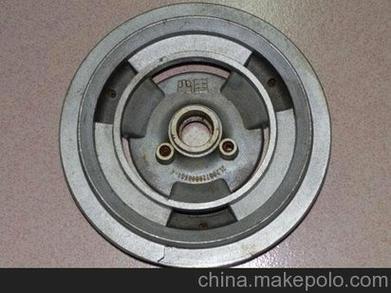
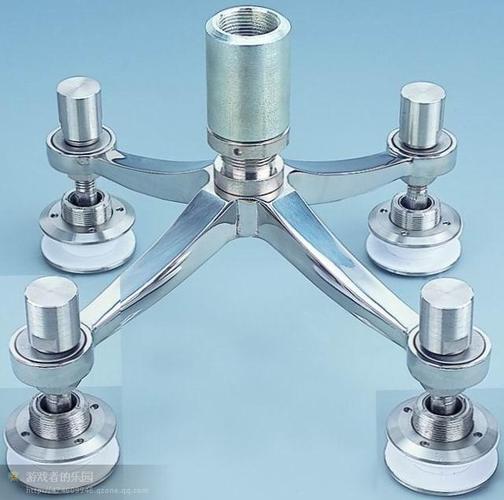
在全球厨房设备产业链中,灶具配件的质量直接关系到产品的安全性、耐用性与能效表现。精密铸造作为制造复杂金属零件的关键工艺,正为灶具行业提供越来越多的高品质不锈钢、碳钢及低合金钢铸件与五金配件。本文将系统阐述灶具配件精密铸造的材料选择、工艺优势、生产要点及出口市场策略,为从事实业制造与国际贸易的企业提供参考。
一、灶具配件精密铸造的核心材料体系
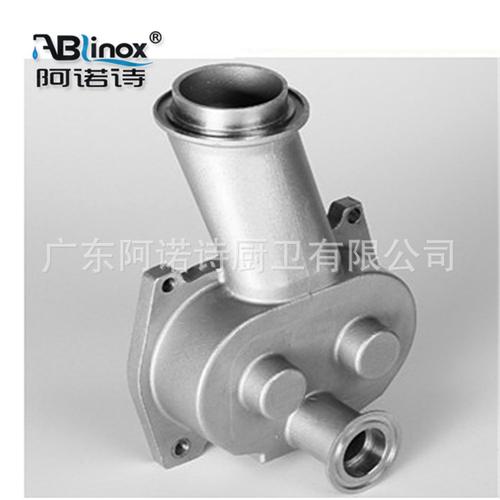
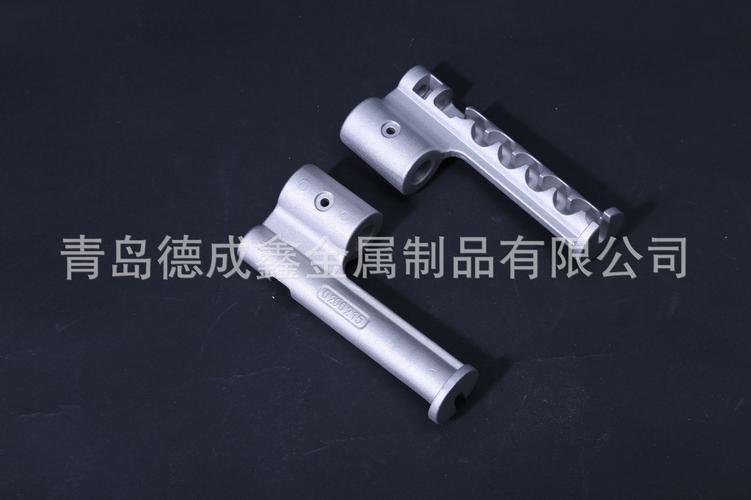
灶具配件涵盖燃烧器、炉架、阀体、喷嘴、火盖、旋钮、支架及各类连接件,不同部位对材料性能要求各异。精密铸造可根据工况灵活选用以下三类材料:
- 不锈钢精密铸件:以304、316、430等牌号为主,具备优异的耐腐蚀性和高温抗氧化性,适用于燃烧器火盖、炉架、汤盘等长期接触水汽、油污和高温的零件。不锈钢铸件表面光洁度高,可直接抛光或拉丝处理,满足高端灶具的外观要求。
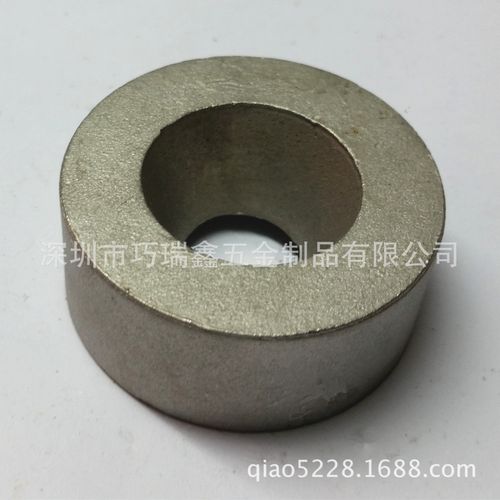
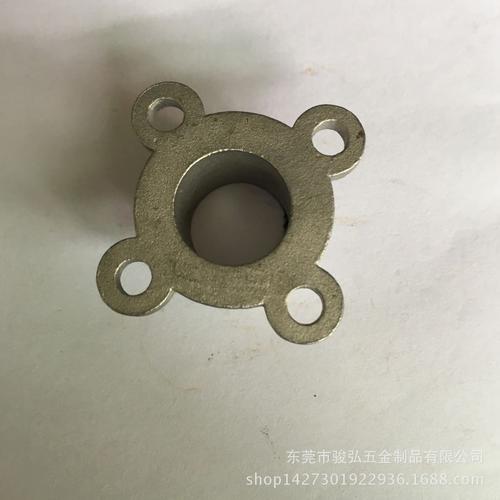
- 碳钢精密铸件:以中低碳钢为代表,强度高、成本经济,适合阀体、接头、支架等结构性五金配件。通过热处理与表面镀层(如镀锌、镀镍)可有效提升防锈能力,广泛应用于中端灶具及商用灶具配件。
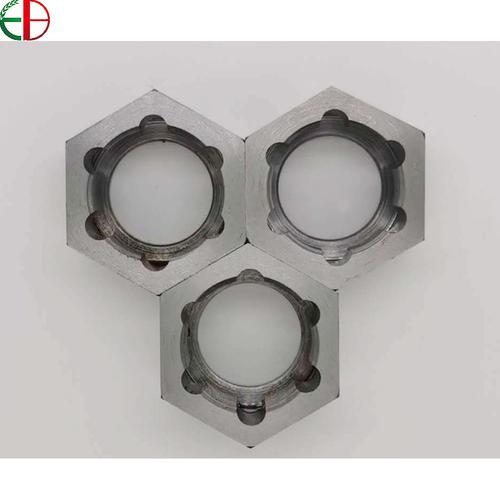
- 低合金钢精密铸件:通过添加铬、钼、镍等合金元素,在保持良好铸造性能的同时提高强度、耐磨性和耐热性,适用于承受较高机械载荷或热循环的部件,如强化炉架、铰链、紧固件等。
二、精密铸造工艺在灶具配件生产中的优势
与砂型铸造、压铸和机加工相比,精密铸造(熔模铸造)在灶具五金配件生产中具有显著优势:
- 尺寸精度高、表面光洁:铸件尺寸公差可达CT4–CT6级,表面粗糙度可达Ra1.6–Ra6.3μm,大幅减少后续机加工量,降低生产成本。
- 复杂结构一次成型:可铸造薄壁、异形、带内部流道的燃烧器部件,实现传统加工难以完成的几何形状,提升灶具燃烧效率和外观设计自由度。
- 材料利用率高:近净成形工艺减少切削废料,尤其适合不锈钢等昂贵材料的节约利用。
- 批量灵活性强:从小批量定制到大规模出口订单均可高效组织生产,模具寿命长,适合多品种、多规格的灶具配件系列。
- 组织致密、性能可靠:铸件晶粒细化,力学性能稳定,气密性好的阀体类零件可满足燃气安全标准要求。
三、灶具精密铸件生产的关键控制点
为确保出口级产品质量,生产过程中需重点把控以下环节:
- 模具设计与蜡模制作:根据灶具配件图纸优化分型与浇注系统,控制蜡模收缩率,保证尺寸一致性。
- 型壳制备与焙烧:多层制壳工艺确保型壳强度与透气性,焙烧温度曲线直接影响铸件表面质量。
- 熔炼与浇注:不锈钢采用中频感应炉熔炼,严格控制成分与出钢温度;碳钢及低合金钢需注重脱氧与夹杂物控制。
- 热处理与后处理:根据材质与用途进行固溶、退火或调质处理;不锈钢件可进行酸洗钝化,碳钢件进行镀锌、发黑等表面处理。
- 质量检测:配备光谱分析、三坐标测量、气密性试验、盐雾试验及无损探伤等手段,确保产品符合国际标准与客户验收规范。
四、出口市场对灶具五金配件的合规要求
灶具配件出口至欧美、中东、东南亚等市场,需关注以下合规要点:
- 材料标准:不锈钢件的化学成分与力学性能需符合ASTM、EN或JIS标准;涉及食品接触部位应满足FDA或欧盟食品接触材料法规。
- 燃气安全认证:阀体、喷嘴等燃气通路零件通常需配合整机通过CE(燃气器具指令)、AGA、UL等认证,铸件需具备稳定的气密性和尺寸精度。
- 表面处理环保要求:镀层产品需符合RoHS、REACH等环保法规,限制铅、镉、六价铬等有害物质。
- 包装与标识:出口包装需满足防锈、防潮及海运要求,产品标识应清晰可追溯,便于客户进行来料检验。
五、从生产到出口的一站式供应策略
对于灶具配件精密铸造企业而言,构建“铸造+机加工+表面处理+组装+出口”的一站式服务能力,是提升国际竞争力的关键。具体包括:
- 多材质协同生产:同时具备不锈钢、碳钢、低合金钢的熔模铸造能力,满足客户对灶具配件的一站式采购需求。
- 精密机加工配套:配备CNC加工中心与专用工装,对铸件进行钻孔、攻丝、车削等精加工,保证装配尺寸。
- 表面处理与检测:整合抛光、拉丝、电镀、钝化等工艺,并出具材质证明与检测报告,增强客户信任。
- 外贸服务能力:熟悉国际贸易术语、单证制作与国际物流,能够配合客户完成样品确认、批量下单与交期管理。
##
灶具配件虽小,却承载着安全、能效与用户体验的多重使命。精密铸造凭借其对不锈钢、碳钢及低合金钢的广泛适应性和近净成形优势,正成为灶具五金配件高效生产与高品质出口的重要支撑。面对全球市场对灶具产品日益严格的质量与环保要求,铸造企业应持续优化材料体系、工艺控制与出口合规能力,以精密铸件赋能全球灶具产业链,实现从“制造”到“智造”的稳健升级。
如若转载,请注明出处:http://www.qywjcast.com/product/48.html
更新时间:2026-10-31 09:06:16