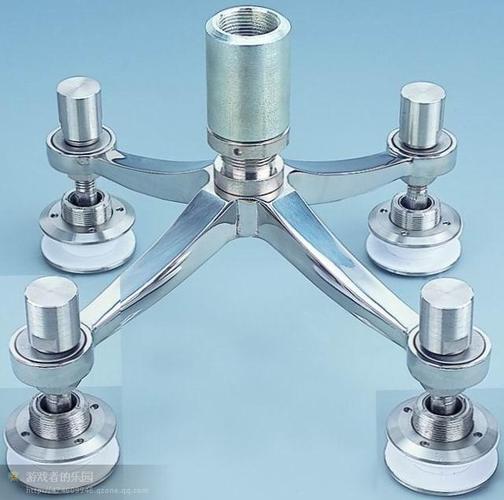
铝合金精密铸造与锌合金压铸 五金合页支架及配件加工制造指南
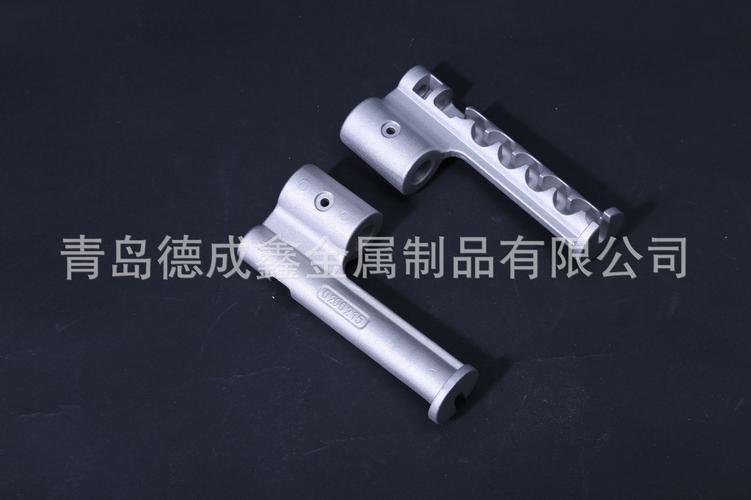
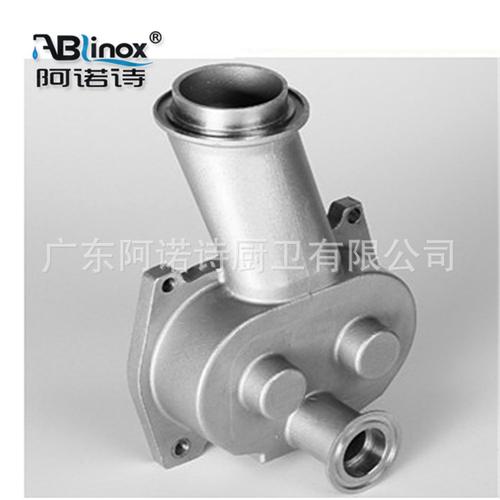
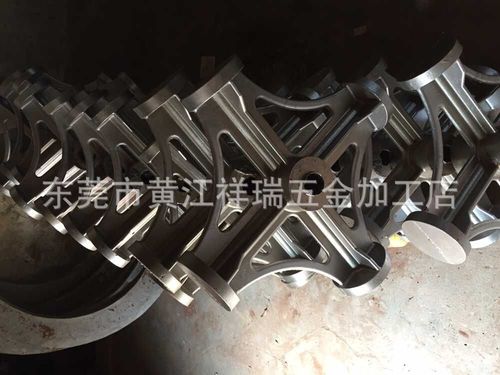
在五金制造领域,铝合金件精密铸造与锌合金压铸是两种核心工艺,广泛应用于合页、支架等结构件的生产。本文围绕铝合金精密铸造厂的能力、五金合页支架的锌合金压铸加工、铸造模具开发以及五金配件铸造的整体流程展开,为采购商与工程师提供实用参考。
一、铝合金件精密铸造厂的核心能力
专业的铝合金精密铸造厂通常采用熔模铸造(失蜡法)或石膏型铸造,能够生产壁厚1.5mm以上、尺寸精度CT4-CT6级、表面粗糙度Ra3.2-Ra6.3的复杂薄壁件。关键能力包括:
- 材料体系:A356、ZL101A、ZL102、6061等牌号,可进行T6热处理强化;
- 工艺控制:从蜡模压制、型壳制备到真空浇注,全流程参数监控,减少气孔与缩松;
- 检测手段:光谱分析、X射线探伤、三坐标测量,确保批次一致性。
对于合页支架类零件,铝合金铸造可替代部分机加工件,降低材料浪费与工时成本。
二、五金合页支架的锌合金压铸件加工
锌合金压铸(常用3#锌、5#锌)适合大批量生产五金合页支架,其优势在于:
1. 成型效率高:单模多腔设计,周期可控制在30-60秒,适合月产量10万件以上订单;
2. 尺寸精度好:铸造公差可达±0.05mm,减少后续机加工余量;
3. 表面质量优:压铸件可直接电镀(镀镍、镀铬)、喷粉或拉丝处理。
加工流程为:模具安装→熔锌保温→高速高压充型→冷却开模→去浇口→抛丸→机加工(钻孔、攻丝)→表面处理。需注意控制模具温度(150-200℃)与压射速度,避免卷气产生皮下气孔。
三、铸造模具的设计与制造要点
模具质量决定铸件品质与生产效率。针对五金配件铸造,模具设计需关注:
- 分型面选择:便于合页支架脱模与浇道去除;
- 浇注系统:铝合金精密铸造多用底注式浇口,锌合金压铸造用扇形浇口以平衡充型;
- 冷却系统:随形水路设计缩短冷却时间,提高产出;
- 模具材料:铝合金铸造模具常用H13钢,锌合金压铸模具需进行氮化处理抗冲蚀;
- 寿命管理:设定模次保养节点(如5万模次去应力退火),避免模具早期失效。
四、五金配件铸造的全流程质量控制
从原材料到成品,需建立分段检验节点:
- 原材料入厂:锌锭/铝锭成分复检,回炉料比例不超过30%;
- 熔炼过程:精炼除气,铝液含氢量控制≤0.15ml/100g,锌液温度控制在400-430℃;
- 首件检验:每批次首件进行全尺寸测量与剖面金相检查;
- 过程巡检:每2小时抽检外观与关键尺寸;
- 成品检验:盐雾试验(48-96小时)、附着力测试(电镀件)、承载测试(合页支架需承受≥500N静载荷)。
五、选型建议与协作要点
若合页支架为中等批量(月产1-5万件)且结构较复杂,优先选择铝合金精密铸造;若追求单件成本最低、批量超过5万件且壁厚均匀,锌合金压铸更具经济性。与铸造厂协作时,建议提供3D模型与2D图纸(标注关键配合尺寸与公差带),明确表面处理要求与验收标准,并要求模具所有权归属及模次寿命承诺。通过前期DFM分析(如壁厚均匀化、脱模斜度1°-2°),可显著减少试模次数与量产风险。
如若转载,请注明出处:http://www.qywjcast.com/product/51.html
更新时间:2026-10-31 05:39:09